LOCTITE 222 - 50ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker)
Nr
IDH.245635
Skojarzone produkty:
- LOCTITE SF 7063 - 400ml (produkt do czyszczenia i odtłuszczania tworzywa i metalu) (IDH.2385316)
- LOCTITE 222 - 250ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker) (IDH.245636)
- LOCTITE 222 - 10ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker) (IDH.245633)
- LOCTITE Pro Pump Handheld Dispenser (Ręczny dozownik do butelek 50ml i 250ml) (IDH.2564842)
LOCTITE 222 - 50ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker)

Skojarzone produkty:
- LOCTITE SF 7063 - 400ml (produkt do czyszczenia i odtłuszczania tworzywa i metalu) (IDH.2385316)
- LOCTITE 222 - 250ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker) (IDH.245636)
- LOCTITE 222 - 10ml (produkt anaerobowy do zabezpieczania połączeń gwintowych, łatwo demontowalny, fioletowy / anaerobic, violet, low strength threadlocker) (IDH.245633)
- LOCTITE Pro Pump Handheld Dispenser (Ręczny dozownik do butelek 50ml i 250ml) (IDH.2564842)
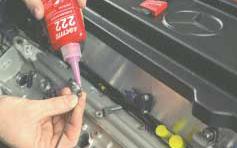
LOCTITE® 222 – Klej anaerobowy do zabezpieczania gwintów - łatwo demontowalny
| 1. Opis techniczny | |
|---|---|
| Technologia / Baza chemiczna | Akryl / Ester dimetakrylanu |
| Zastosowanie / Wytrzymałość | Zabezpieczanie połączeń gwintowych do M36 / Niska wytrzymałość (łatwy demontaż standardowymi narzędziami ręcznymi) |
| Charakterystyka procesu | Produkt jednoskładnikowy – nie wymaga mieszania. Utwardzanie beztlenowe (anaerobowe) zachodzące po odcięciu dopływu powietrza między ściśle przylegającymi powierzchniami metalowymi. Płynna, tiksotropowa formuła o niskiej lepkości redukuje spływanie i migrację produktu po aplikacji na podłoże. Skutecznie zapobiega samoczynnemu luzowaniu się połączeń i wyciekom wywołanym wstrząsami oraz wibracjami. Umożliwia bezproblemowy demontaż bez ryzyka ścięcia lub uszkodzenia śruby, co czyni go optymalnym rozwiązaniem do metali o mniejszej wytrzymałości (np. aluminium, mosiądz) oraz małych średnic gwintów. |
| 2. Aplikacje i typowe branże | |
| Przeznaczenie przemysłowe | Blokowanie i uszczelnianie gwintowanych elementów złącznych wymagających łatwego demontażu za pomocą standardowych narzędzi ręcznych. Szczególnie polecany do śrub regulacyjnych, wkrętów dociskowych (nastawczych), elementów złącznych o małych średnicach oraz połączeń o długiej strefie zazębienia gwintu, gdzie konieczny jest demontaż bez zerwania wkrętu. |
| Typowe obszary zastosowań | Precyzyjna mechanika, aparatura kontrolno-pomiarowa, kalibracja maszyn, elektronika, działy utrzymania ruchu (MRO), optyka oraz urządzenia montażowe wymagające okresowych regulacji i serwisu. |
| Ograniczenia stosowania | Nie zaleca się stosowania w instalacjach z czystym tlenem, w instalacjach wzbogaconych w tlen oraz jako uszczelniacza do instalacji z chlorem i innymi substancjami silnie utleniającymi. Produkt nie jest typowo zalecany do tworzyw sztucznych (zwłaszcza materiałów termoplastycznych, gdzie istnieje ryzyko pęknięć naprężeniowych). Wodne kąpiele myjące stosowane przed klejeniem mogą wpływać na proces utwardzania i końcowe parametry wytrzymałościowe złącza. |
| 3. Instrukcja krok po kroku | |
| 1. Odtłuszczenie i przygotowanie powierzchni: W celu uzyskania najlepszych rezultatów dokładnie oczyścić i odtłuścić wszystkie powierzchnie (wewnętrzne i zewnętrzne) za pomocą zmywacza LOCTITE® i pozostawić do wyschnięcia. 2. Aktywacja (opcjonalnie): W przypadku powierzchni z metalu pasywnego/nieaktywnego, zbyt wolnego tempa utwardzania lub niskiej temperatury roboczej nanieść na wszystkie gwinty aktywator LOCTITE® SF 7471™ lub LOCTITE® SF 7649™ i odczekać do całkowitego odparowania. 3. Wstrząśnięcie opakowania: Przed użyciem energicznie wstrząsnąć butelką. Podczas aplikacji nie dotykać dyszą dozującą powierzchni metalowych, aby wyeliminować ryzyko zatkania końcówki polimeryzującym klejem. 4. Dozowanie produktu: • Otwory przelotowe: Nanieść kilka kropel kleju na gwint śruby w rejonie zazębienia z nakrętką. • Otwory ślepe: Nanieść kilka kropel produktu w głąb gwintu wewnętrznego aż na dno otworu. • Aplikacje uszczelniające: Nanieść wstęgę kleju 360° na wiodące zwoje gwintu zewnętrznego, pozostawiając pierwszy zwój wolny. Wcisnąć materiał w rowki gwintu; przy większych średnicach nałożyć wstęgę 360° również na gwint wewnętrzny. 5. Montaż i dociągnięcie: Zmontować złącze i dokręcić zgodnie z wymaganą procedurą technologiczną. Odczekać czas potrzebny do uzyskania wytrzymałości manipulacyjnej przed obciążeniem węzła. 6. Demontaż i czyszczenie: Rozkręcić złącze za pomocą standardowych narzędzi ręcznych. W sporadycznych sytuacjach o bardzo długiej strefie kontaktu podgrzać miejscowo nakrętkę lub śrubę do ok. +250°C i rozkręcać na gorąco. Utwardzone resztki kleju usuwać poprzez namoczenie w zmywaczu/rozpuszczalniku LOCTITE® połączone z obróbką mechaniczną (np. szczotką drucianą). | |
| 4. Główne zalety i parametry kluczowe | |
| Zakres temperatur pracy | -55°C do +150°C |
| Szybkość utwardzania wg podłoża (22°C, ISO 10964, M10) | • Stal: początek wiązania po ok. 15 min, plateau pełnej wytrzymałości (100%) osiągane w czasie ok. 6 h do 24 h. • Mosiądz: bardzo szybki początek reakcji (<10 min), plateau na poziomie ok. 40% pełnej wytrzymałości stali osiągane po ok. 1 h do 3 h. • Stal pasywowana dwuchromianem cynku: początek po ok. 2 h, plateau (~75% wytrzymałości stali) po 24 h do 72 h. • Stal nierdzewna: powolna polimeryzacja od ok. 6 h, docelowy poziom (~38% wytrzymałości stali) ustalany po 24 h do 72 h. |
| Szybkość utwardzania wg temperatury (M10, stal) | • W 40°C: szybki przyrost wytrzymałości, 100% po ok. 2 h do 3 h. • W 22°C: stabilny profil utwardzania, 100% pełnej wytrzymałości osiągane po ok. 6 h do 12 h. • W 5°C: wydłużone utwardzanie, pełna wytrzymałość osiągana po ok. 24 h. |
| Szybkość utwardzania wg szczeliny złącza (ISO 10123) | • Szczelina 0,05 mm: 100% pełnej wytrzymałości po ok. 6 h. • Szczelina 0,15 mm: ~85% po 24 h, do ~95% po 72 h. • Szczelina 0,2 mm: plateau na poziomie ok. ~75% osiągane po 24 h do 72 h. |
| Wpływ aktywatorów (ISO 10964, dwuchromian cynku) | Zastosowanie aktywatora LOCTITE® SF 7649™ lub LOCTITE® SF 7471™ znacząco przyspiesza początek wiązania (<10–30 min), stabilizując plateau wytrzymałości na poziomie odpowiednio ok. 35% (SF 7649™) oraz ok. 60% (SF 7471™) pełnej wytrzymałości na stali (wobec ok. 75% na dwuchromianie cynku bez użycia aktywatora). |
| Fluorescencja | Dodatnia w świetle ultrafioletowym (UV) – umożliwia wizualną oraz zautomatyzowaną kontrolę obecności produktu |
| 5. Pełne parametry fizykochemiczne i wytrzymałościowe | |
| Właściwości materiału nieutwardzonego (25°C) | |
| Wygląd (postać nieutwardzona) | Fioletowa ciecz |
| Ciężar właściwy / Gęstość w 25°C | 1,05 g/cm³ |
| Temperatura zapłonu | Patrz Karta Charakterystyki (SDS) |
| Lepkość, Brookfield – RVT (25°C, wrzeciono 3, 2,5 obr./min) | ≥ 3 500 mPa·s (cP) |
| Lepkość, Brookfield – RVT (25°C, wrzeciono 3, 20 obr./min) | 900 mPa·s do 1 500 mPa·s (cP) |
| Lepkość, EN 12092 – MV (25°C, po 180 s przy 277 s⁻¹) | 135 mPa·s (cP) |
| Właściwości fizyczne i termiczne materiału utwardzonego | |
| Współczynnik rozszerzalności cieplnej, ISO 11359-2 | 80×10⁻⁶ K⁻¹ |
| Współczynnik przewodzenia ciepła, ISO 8302 | 0,1 W/(m·K) |
| Ciepło właściwe | 0,3 kJ/(kg·K) |
| Właściwości wytrzymałościowe złączy (utwardzanie 24 h w 22°C) | |
| Moment zerwania (Breakaway torque), ISO 10964 | Śruby i nakrętki stalowe M10: 6 N·m (50 lb·in) |
| Moment przeważający (Prevail torque), ISO 10964 | Śruby i nakrętki stalowe M10: 4 N·m (35 lb·in) |
| Moment odkręcania (Breakloose torque), ISO 10964 (dociągnięcie wstępne 5 N·m) | Śruby i nakrętki stalowe M10: 14 N·m (120 lb·in) |
| Maksymalny moment przeważający (Max prevail torque), ISO 10964 (dociągnięcie wstępne 5 N·m) | Śruby i nakrętki stalowe M10: 14 N·m (120 lb·in) |
| Wytrzymałość na ścinanie (Compressive Shear Strength), ISO 10123 | Sworznie i tuleje stalowe: ≥ 2,5 N/mm² (≥ 360 psi) |
| Odporność środowiskowa i termiczna (utwardzanie 1 tydzień w 22°C, złącza stalowe M10 fosforanowane cynkowo) | |
| Wytrzymałość na gorąco (Hot Strength) – badanie w zadanej temp. | • 22°C: 100% • 50°C: ok. 90% • 100°C: ok. 50% • 150°C: ok. 18% |
| Starzenie cieplne (Heat Aging) – badanie w 23°C po ekspozycji | • Starzenie w 120°C: ok. 95% wytrzymałości wyjściowej po 5 000 h • Starzenie w 150°C: spadek do ok. 50% po 1 000 h oraz ok. 28% po 5 000 h |
| Odporność chemiczna na rozpuszczalniki i media eksploatacyjne (badanie w 23°C) | |
| Olej silnikowy MIL-L-46152 (starzenie w 125°C) | 100% po 100 h | 95% po 500 h | 90% po 1 000 h | 85% po 5 000 h |
| Benzyna ołowiowa (starzenie w 22°C) | 95% po 100 h | 95% po 500 h | 95% po 1 000 h | 95% po 5 000 h |
| Płyn hamulcowy (starzenie w 22°C) | 95% po 100 h | 95% po 500 h | 95% po 1 000 h | 90% po 5 000 h |
| Woda z glikolem 50/50 (starzenie w 87°C) | 80% po 100 h | 80% po 500 h | 80% po 1 000 h | 80% po 5 000 h |
| Aceton (starzenie w 22°C) | 100% po 100 h | 90% po 500 h | 90% po 1 000 h | 90% po 5 000 h |
| Etanol (starzenie w 22°C) | 95% po 100 h | 95% po 500 h | 90% po 1 000 h | 90% po 5 000 h |
| Warunki magazynowania | Przechowywać w suchym i chłodnym miejscu w oryginalnie zamkniętych opakowaniach. Optymalna temperatura magazynowania: od +8°C do +21°C. Przechowywanie poniżej +8°C lub powyżej +28°C może nieodwracalnie pogorszyć właściwości materiału. |
| Atesty, certyfikaty i dokumentacja | Karty Charakterystyki (SDS), Atesty Jakościowe partii (CoA), Karty Techniczne (TDS), pozostałe dokumenty oraz dodatkowe informacje techniczne udostępniane są na zapytanie za pośrednictwem woronko-kleje.pl |
LOCTITE® 222 – Anaerobic Low Strength Threadlocker
| 1. Product Description | |
|---|---|
| Technology / Chemical Type | Acrylic / Dimethacrylate ester |
| Application / Strength | Threadlocking to M36 / Low strength (easy disassembly with standard hand tools) |
| Process Characteristics | One-component formulation – requires no mixing. Anaerobic cure takes place when confined in the absence of air between close-fitting metal surfaces. Low viscosity, thixotropic nature reduces the migration of liquid product after application to the substrate. Prevents loosening and leakage caused by shock and vibration. Specifically engineered for applications requiring easy disassembly without shearing or damaging fasteners, making it ideal for low-strength metals such as aluminium or brass and small diameters. |
| 2. Applications & Typical Industries | |
| Industrial Intended Use | Locking and sealing of threaded fasteners which require easy disassembly with standard hand tools. Particularly suitable for set screws, adjustment screws, small diameter fasteners, or long engagement length fasteners where easy disassembly without screw breakage is essential. |
| Typical Equipment Areas | Precision engineering, instrumentation, calibration equipment, electronics, maintenance and repair operations (MRO), optics, and production equipment subject to frequent readjustment and servicing. |
| Usage Restrictions | Not recommended for use in pure oxygen and/or oxygen-rich systems, and should not be selected as a sealant for chlorine or other strong oxidizing materials. Not normally recommended for use on plastics (particularly thermoplastic materials where stress cracking of the plastic could result). Aqueous wash solutions used prior to bonding can affect cure rate and bond performance. |
| 3. Directions for Use | |
| 1. Cleaning & Surface Preparation: For best results, clean all surfaces (external and internal) with a LOCTITE® cleaning solvent and allow to dry thoroughly. 2. Activation (Optional): If the material is an inactive metal or the cure speed is too slow, spray all threads with LOCTITE® Activator SF 7471™ or LOCTITE® Activator SF 7649™ and allow to dry completely. 3. Shake Container: Shake the product thoroughly before use. To prevent the product from clogging in the nozzle, do not allow the dispensing tip to touch metal surfaces during application. 4. Product Application: • Thru Holes: Apply several drops of the product onto the bolt at the nut engagement area. • Blind Holes: Apply several drops of the product down the internal threads to the bottom of the hole. • Sealing Applications: Apply a continuous 360° bead of product to the leading threads of the male fitting, leaving the first thread free. Force material into thread roots to thoroughly fill voids; for larger threads and voids, apply a complementary 360° bead onto the female threads as well. 5. Assembly & Tightening: Assemble and tighten as required. Allow sufficient fixture time before subjecting the assembly to operational loads. 6. Disassembly & Clean-up: Remove with standard hand tools. In rare instances where hand tools do not work because of excessive engagement length, apply localized heat to nut or bolt to approximately +250°C and disassemble while hot. Cured product can be removed with a combination of soaking in a LOCTITE® solvent and mechanical abrasion such as a wire brush. | |
| 4. Key Properties | |
| Service Temperature Range | -55°C to +150°C |
| Cure Speed vs. Substrate (22°C, ISO 10964, M10) | • Steel: onset at approx. 15 min, reaches 100% full strength in approx. 6 h to 24 h. • Brass: rapid onset (<10 min), plateaus at ~40% of steel full strength in 1 h to 3 h. • Zinc dichromate: onset at approx. 2 h, plateaus at ~75% of steel strength in 24 h to 72 h. • Stainless steel: slow onset from approx. 6 h, achieves ~38% of steel strength in 24 h to 72 h. |
| Cure Speed vs. Temperature (M10 Steel) | • At 40°C: rapid cure, achieving 100% full strength in approx. 2 h to 3 h. • At 22°C: standard cure profile, reaching 100% strength in approx. 6 h to 12 h. • At 5°C: extended cure rate, reaching full strength after approx. 24 h. |
| Cure Speed vs. Bondline Gap (ISO 10123) | • 0.05 mm gap: 100% strength reached at approx. 6 h. • 0.15 mm gap: ~85% strength at 24 h, up to ~95% at 72 h. • 0.2 mm gap: plateau at approx. ~75% reached in 24 h to 72 h. |
| Cure Speed vs. Activator (ISO 10964, Zinc Dichromate) | Applying LOCTITE® Activator SF 7649™ or SF 7471™ significantly accelerates cure onset (<10–30 min), yielding ultimate plateaus at approx. 35% (SF 7649™) and 60% (SF 7471™) of full steel strength (compared to ~75% achieved on zinc dichromate without activator). |
| Fluorescence | Positive under UV light (facilitates automated quality verification and visual inspection) |
| 5. Technical Specifications | |
| Uncured Material Properties (@ 25°C) | |
| Appearance (uncured) | Purple liquid |
| Specific Gravity @ 25°C | 1.05 |
| Flash Point | See Safety Data Sheet (SDS) |
| Viscosity, Brookfield – RVT (25°C, Spindle 3, 2.5 rpm) | ≥ 3,500 mPa·s (cP) |
| Viscosity, Brookfield – RVT (25°C, Spindle 3, 20 rpm) | 900 mPa·s to 1,500 mPa·s (cP) |
| Viscosity, EN 12092 – MV (25°C, after 180 s @ 277 s⁻¹) | 135 mPa·s (cP) |
| Thermal & Physical Properties of Cured Material | |
| Coefficient of Thermal Expansion, ISO 11359-2 | 80×10⁻⁶ K⁻¹ |
| Coefficient of Thermal Conductivity, ISO 8302 | 0.1 W/(m·K) |
| Specific Heat | 0.3 kJ/(kg·K) |
| Adhesive Performance (Cured 24 h @ 22°C) | |
| Breakaway Torque, ISO 10964 | M10 steel nuts and bolts: 6 N·m (50 lb·in) |
| Prevailing Torque, ISO 10964 | M10 steel nuts and bolts: 4 N·m (35 lb·in) |
| Breakloose Torque, ISO 10964, Pre-torqued to 5 N·m | M10 steel nuts and bolts: 14 N·m (120 lb·in) |
| Max Prevailing Torque, ISO 10964, Pre-torqued to 5 N·m | M10 steel nuts and bolts: 14 N·m (120 lb·in) |
| Compressive Shear Strength, ISO 10123 | Steel pins and collars: ≥ 2.5 N/mm² (≥ 360 psi) |
| Thermal & Environmental Resistance (Cured 1 week @ 22°C, M10 zinc phosphate steel fasteners) | |
| Hot Strength – tested at operational temperature | • At 22°C: 100% • At 50°C: approx. 90% • At 100°C: approx. 50% • At 150°C: approx. 18% |
| Heat Aging – tested @ 23°C after thermal exposure | • Aged @ 120°C: ~95% retention @ 5,000 h • Aged @ 150°C: ~50% retention @ 1,000 h and ~28% @ 5,000 h |
| Chemical / Solvent Resistance (tested @ 23°C) | |
| Motor oil MIL-L-46152 (Aged @ 125°C) | 100% @ 100 h | 95% @ 500 h | 90% @ 1,000 h | 85% @ 5,000 h |
| Leaded petrol (Aged @ 22°C) | 95% @ 100 h | 95% @ 500 h | 95% @ 1,000 h | 95% @ 5,000 h |
| Brake fluid (Aged @ 22°C) | 95% @ 100 h | 95% @ 500 h | 95% @ 1,000 h | 90% @ 5,000 h |
| Water/glycol 50/50 (Aged @ 87°C) | 80% @ 100 h | 80% @ 500 h | 80% @ 1,000 h | 80% @ 5,000 h |
| Acetone (Aged @ 22°C) | 100% @ 100 h | 90% @ 500 h | 90% @ 1,000 h | 90% @ 5,000 h |
| Ethanol (Aged @ 22°C) | 95% @ 100 h | 95% @ 500 h | 90% @ 1,000 h | 90% @ 5,000 h |
| Storage Conditions | Store product in unopened containers in a dry location. Optimal storage: 8°C to 21°C. Storage below 8°C or greater than 28°C can adversely affect product properties. |
| Certificates & Approvals | Safety Data Sheets (SDS), Certificates of Analysis (CoA), Technical Data Sheets (TDS), other documents, and additional technical information are available upon request via woronko-kleje.pl |
