LOCTITE AA 3504 - 250ml (strukturalny klej anaerobowy z wtórnym utwardzaniem UV / structural anaerobic adhesive with secondary UV curing)
Nr
IDH.195539
LOCTITE AA 3504 - 250ml (strukturalny klej anaerobowy z wtórnym utwardzaniem UV / structural anaerobic adhesive with secondary UV curing)
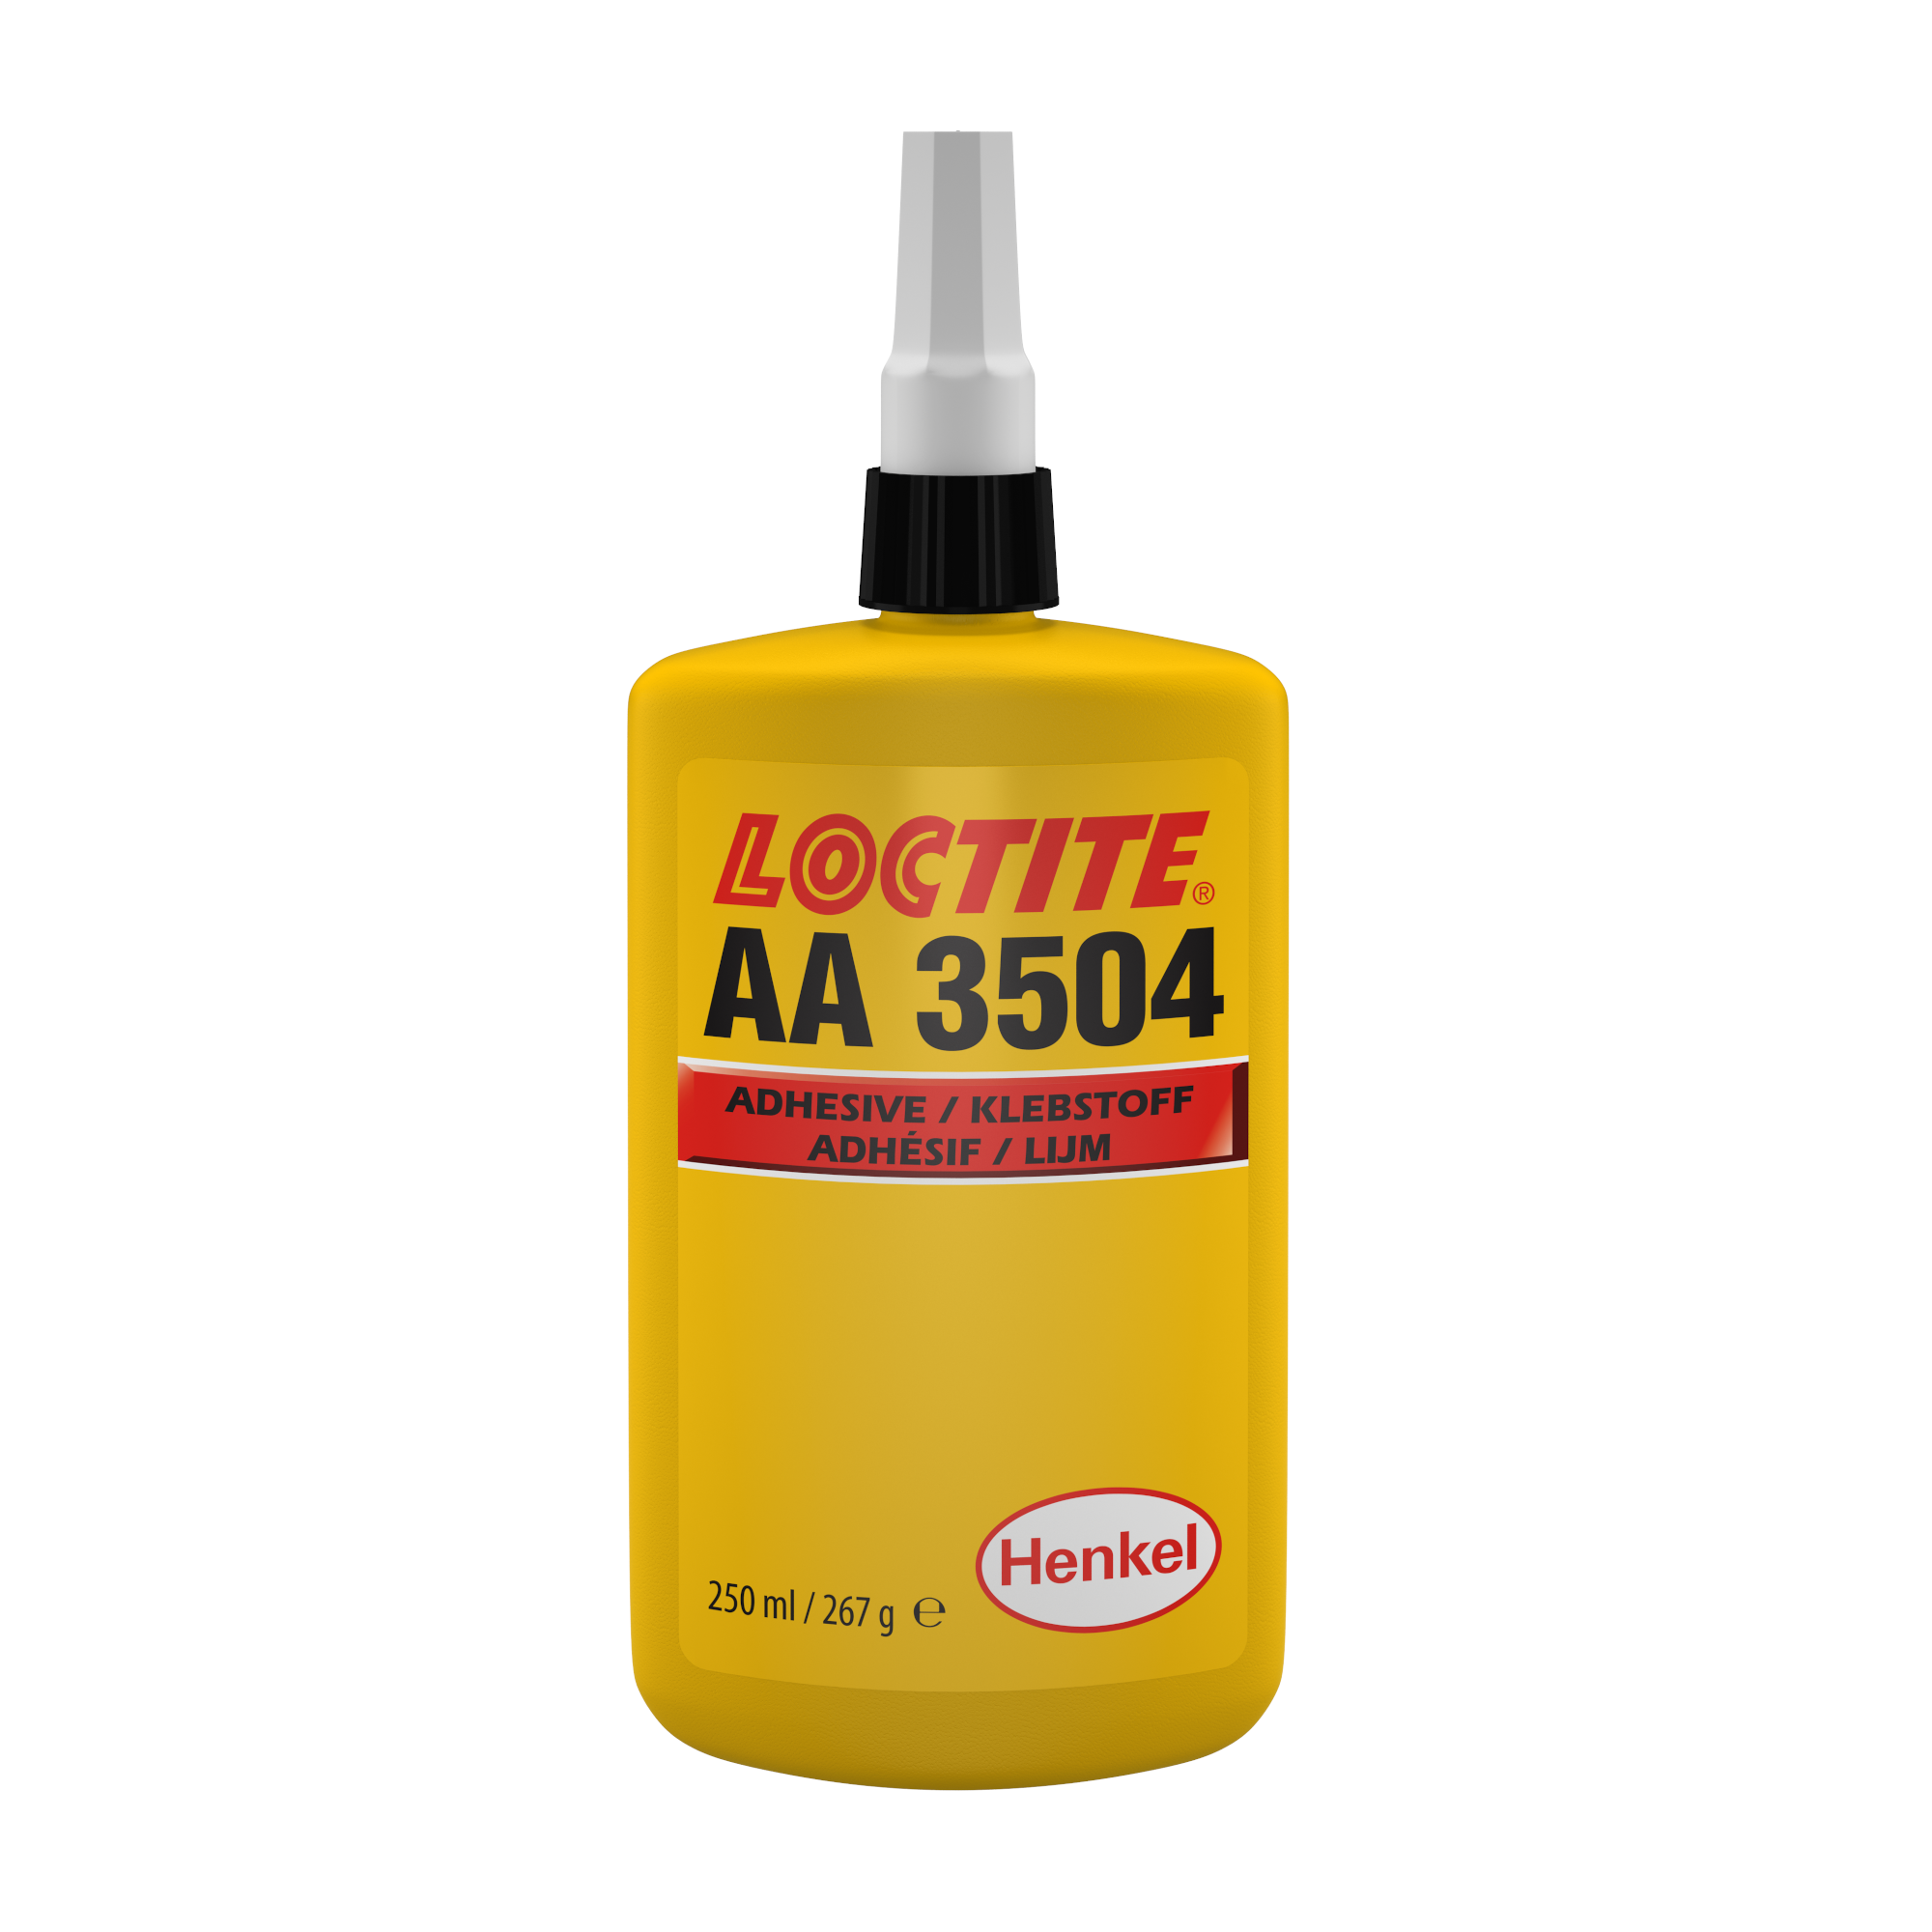
LOCTITE® AA 3504 – Klej strukturalny akrylowy utwardzany anaerobowo i światłem UV
| 1. Opis techniczny | |
|---|---|
| Technologia / Baza chemiczna | Akryl / Ester metakrylanu uretanu |
| Zastosowanie / Mechanizm wiązania | Klej konstrukcyjny do łączenia elementów / Podwójny mechanizm sieciowania: pierwotne utwardzanie beztlenowe (anaerobowe) w szczelinie złącza oraz wtórne, szybkie utwardzanie promieniowaniem UV w temperaturze pokojowej |
| Charakterystyka procesu | Produkt jednoskładnikowy – nie wymaga mieszania. Posiada średnią lepkość w postaci płynnej cieczy o barwie bursztynowej. Utwardza się anaerobowo po odcięciu tlenu w obecności metalu oraz błyskawicznie pod wpływem naświetlania promieniami UV o długości fali 365 nm (do uzyskania pełnej suchości powierzchni wystawionej na kontakt z powietrzem zalecane jest naświetlenie pasmem 250 nm). Umożliwia natychmiastowe ustalanie złącza w kilka sekund oraz całkowitą polimeryzację nadmiaru wypływki klejowej poza spoiną, zapobiegając brudzeniu i migracji. |
| 2. Aplikacje i typowe branże | |
| Przeznaczenie przemysłowe | Typowe aplikacje obejmują klejenie ferrytów do powierzchni powlekanych i galwanizowanych w silnikach elektrycznych, montaż podzespołów w głośnikach i sprzęcie elektroakustycznym, produkcję biżuterii oraz zastosowania precyzyjne wymagające błyskawicznego ustalania i utwardzenia kleju wypływającego poza obrys złącza. |
| Typowe obszary zastosowań | Przemysł elektrotechniczny, elektromechaniczny i motoryzacyjny (produkcja silników elektrycznych, magnesów i prądnic), przetworniki elektroakustyczne, przemysł jubilerski oraz zautomatyzowane linie montażowe o wysokim takcie produkcyjnym. |
| Ograniczenia stosowania | Nie zaleca się stosowania w instalacjach z czystym tlenem ani w instalacjach wzbogaconych w tlen; produktu nie należy wybierać jako uszczelniacza do instalacji z chlorem i innymi silnymi utleniaczami. Produkt nie jest typowo rekomendowany do tworzyw sztucznych (zwłaszcza krystalicznych i półkrystalicznych termoplastów, gdzie zachodzi ryzyko wystąpienia pęknięć naprężeniowych). Wodne kąpiele myjące stosowane przed klejeniem mogą wpływać na proces utwardzania i końcowe parametry wytrzymałościowe. |
| 3. Instrukcja krok po kroku | |
| 1. Ochrona przed światłem i przechowywanie: LOCTITE® AA 3504 jest wrażliwy na promieniowanie UV. Podczas magazynowania oraz operacji dozowania należy ograniczyć ekspozycję na światło dzienne, promieniowanie UV oraz sztuczne oświetlenie do absolutnego minimum. 2. Przygotowanie powierzchni: Dla uzyskania optymalnych parametrów złącza powierzchnie klejone powinny być czyste, suche i dokładnie odtłuszczone. W przypadku mycia wodnymi środkami czyszczącymi należy zweryfikować ich kompatybilność z klejem. Przy utwardzaniu beztlenowym na stali można zastosować aktywator LOCTITE® SF 7649™ na jedną ze stron złącza. 3. System podawania i aplikatory: Produkt należy podawać wyłącznie z aplikatorów wyposażonych w czarne, nieprzepuszczające światła przewody zasilające, co zapobiega przedwczesnej polimeryzacji wewnątrz układu dozującego. 4. Dozowanie produktu i montaż: Nanieść odpowiednią ilość kleju na łączoną powierzchnię. Złożyć elementy złącza. W przypadku tworzyw wrażliwych na temperaturę (np. termoplasty) należy zapewnić odpowiednie chłodzenie podczas naświetlania, a tworzywa krystaliczne i półkrystaliczne zbadać pod kątem odporności na pękanie naprężeniowe. 5. Utwardzanie promieniowaniem UV i wiązanie anaerobowe: Skierować źródło światła UV (np. średnioprężną rtęciową lampę kwarcową) na spoinę. Szybkość utwardzania zależy od natężenia promieniowania, odległości od źródła, przepuszczalności światła przez podłoże oraz głębokości szczeliny. Typowe naświetlanie: 20 do 30 sekund przy 100 mW/cm² (365 nm). 6. Usuwanie nadmiaru i chłodzenie: Ewentualny nieutwardzony nadmiar kleju można usunąć rozpuszczalnikiem organicznym. Przed poddaniem złącza obciążeniom eksploatacyjnym należy odczekać do całkowitego ostygnięcia elementów po procesie naświetlania. | |
| 4. Główne zalety i parametry kluczowe | |
| Mechanizm podwójnego utwardzania | Anaerobowy (w szczelinie metal-metal przy odcięciu tlenu) + fotochemiczny UV (365 nm / 250 nm). Pełne utwardzenie wypływek poza złączem bez pozostawiania lepkiej warstwy. |
| Czas ustalania promieniami UV (na szkiełkach mikroskopowych, do uzyskania 0,1 N/mm²) | • Przy natężeniu 6 mW/cm² (pomiar przy 365 nm): ≤ 20 s • Przy natężeniu 10 mW/cm² (pomiar przy 365 nm): 8 s • Przy natężeniu 100 mW/cm² (pomiar przy 365 nm): 5 s |
| Czas do zaniku lepkości powierzchniowej (suchość dotykowa) | 20 s (przy natężeniu 100 mW/cm², pomiar przy 365 nm; dla pełnego utwardzenia na powietrzu zalecane pasmo 250 nm) |
| Głębokość utwardzenia UV vs czas naświetlania (przy 100 mW/cm², matryca PTFE Ø 15 mm) | • po 3 s: ok. 0,3 mm • po 4 s: ok. 0,65 mm • po 6 s: ok. 1,0 mm • po 8 s: ok. 1,25 mm • po 10 s: ok. 1,4 mm • po 12 s: ok. 1,5 mm |
| Typowy reżim naświetlania UV | 20 do 30 sekund przy natężeniu 100 mW/cm² (średnioprężna lampa rtęciowa z bańką kwarcową) |
| 5. Pełne parametry fizykochemiczne i wytrzymałościowe | |
| Właściwości materiału nieutwardzonego (25°C) | |
| Wygląd (postać nieutwardzona) | Bursztynowa ciecz |
| Gęstość w 25°C | 1,1 g/cm³ |
| Temperatura zapłonu | Patrz Karta Charakterystyki (SDS) |
| Lepkość, Brookfield – RVT (25°C, wrzeciono 3, 20 obr./min) | 800 mPa·s do 1 300 mPa·s (cP) |
| Właściwości fizyczne, termiczne i elektryczne materiału utwardzonego | |
| Współczynnik rozszerzalności cieplnej, ISO 11359-2 | 80×10-6 K-1 |
| Współczynnik przewodzenia ciepła, ISO 8302 | 0,1 W/(m·K) |
| Twardość Shore'a, skala D, ISO 868 | 45 |
| Wytrzymałość na przebicie elektryczne, IEC 60243-1 | 30 kV/mm (762 V/mil) |
| Rezystywność skrośna, IEC 60093 | 2×10¹³ Ω·cm |
| Stała dielektryczna / Współczynnik stratności dielektrycznej, IEC 60250 | • Przy 100 Hz: 5,3 / 0,03 • Przy 1 kHz: 5,3 / 0,03 • Przy 10 kHz: 5,3 / 0,03 |
| Właściwości wytrzymałościowe złączy klejonych | |
| Wytrzymałość na rozciąganie, ISO 6922 | Sworzeń stalowy do szkła (naświetlanie 20 s przy 100 mW/cm², 365 nm): 10 N/mm² (1 450 psi) |
| Wytrzymałość na ścinanie połączeń zakładkowych, ISO 4587 | Stal piaskowana (utwardzanie 24 h w 22°C, z aktywatorem LOCTITE® SF 7649™ na 1 stronie, szczelina 0,05 mm): ≥ 22 N/mm² (≥ 3 200 psi) |
| Odporność środowiskowa i chemiczna (próba ścinania, stal piaskowana) | |
| Warunki wstępnego utwardzenia próbek | Naświetlanie 20 s przy 100 mW/cm² (365 nm) + 1 tydzień kondycjonowania w 22°C |
| Wilgotność względna 100% RH (starzenie w 50°C, 500 h, badanie w 22°C) | 50% wytrzymałości początkowej |
| Benzyna ołowiowa (starzenie w 22°C, 500 h) | 60% wytrzymałości początkowej |
| Płyn przekładniowy (starzenie w 87°C, 500 h) | 100% wytrzymałości początkowej |
| Woda z glikolem 50/50 (starzenie w 87°C, 500 h) | 40% wytrzymałości początkowej |
| Ester fosforanowy (starzenie w 87°C, 500 h) | 100% wytrzymałości początkowej |
| Warunki magazynowania | Przechowywać w suchym i chłodnym miejscu w oryginalnie zamkniętych pojemnikach chroniących przed światłem. Optymalna temperatura magazynowania: od +8°C do +21°C. Przechowywanie poniżej +8°C lub powyżej +28°C może nieodwracalnie pogorszyć właściwości materiału. Resztek kleju pobranych z opakowania nie należy do niego wlewać powtórnie. |
| Atesty, certyfikaty i dokumentacja | Karty Charakterystyki (SDS), Atesty Jakościowe partii (CoA), Karty Techniczne (TDS), pozostałe dokumenty oraz dodatkowe informacje techniczne udostępniane są na zapytanie za pośrednictwem woronko-kleje.pl |
LOCTITE® AA 3504 – Anaerobic & UV Light Curing Structural Acrylic Adhesive
| 1. Product Description | |
|---|---|
| Technology / Chemical Type | Acrylic / Urethane methacrylate |
| Application / Curing Mechanism | Structural bonding / Dual cure mechanism: primary anaerobic cure when confined in the absence of air, secondary rapid UV radiation cure at room temperature |
| Process Characteristics | One-component adhesive – requires no mixing. Medium viscosity amber liquid formulation. Cures anaerobically between closely matching metal surfaces and rapidly under ultraviolet light (365 nm UV radiation; 250 nm radiation required for tack-free cure on air-exposed surfaces). Designed for high-speed assembly where fast fixturing is essential and product outside the bondline must be completely cured, preventing wet squeeze-out and contamination. |
| 2. Applications & Typical Industries | |
| Industrial Intended Use | Typical applications include bonding ferrites to plated materials in electric motors, loudspeaker hardware assembly, jewelry manufacturing, and precision structural assemblies requiring rapid fixturing and tack-free cure of external fillets. |
| Typical Equipment Areas | Electric motor manufacturing, automotive electromechanical components, loudspeaker and electroacoustic device fabrication, precision jewelry assembly, and high-volume automated production lines. |
| Usage Restrictions | Not recommended for use in pure oxygen and/or oxygen-rich systems, and should not be selected as a sealant for chlorine or other strong oxidizing materials. Not normally recommended for use on plastics (particularly thermoplastic materials where stress cracking of the plastic could result). Aqueous wash solutions used prior to bonding can affect cure rate and bond performance. |
| 3. Directions for Use | |
| 1. Light Sensitivity & Handling: LOCTITE® AA 3504 is UV sensitive. Exposure to daylight, UV light, and artificial lighting should be kept to a minimum during storage and handling. 2. Surface Preparation: For best performance, bond surfaces should be clean and free from grease. When aqueous washing systems are used to clean parts prior to bonding, verify compatibility with the adhesive. If anaerobic curing on steel is utilized, LOCTITE® SF 7649™ activator can be applied to one side. 3. Dispensing Equipment: The product should be dispensed from applicators with black feedlines to prevent premature curing inside dispensing tubing. 4. Product Application & Joint Assembly: Apply adhesive to the bonding area and join parts. Cooling should be provided for temperature-sensitive substrates (such as thermoplastics). Crystalline and semi-crystalline thermoplastics must be evaluated for risk of stress cracking prior to production. 5. UV Exposure & Curing: Expose bondline to UV radiation (365 nm). Cure rate is dependent on lamp intensity, distance from light source, depth of cure/bondline gap, and light transmittance of the substrate. Typical cure condition is 20 to 30 seconds at 100 mW/cm² using a medium-pressure quartz mercury vapor lamp. 6. Excess Removal & Cooling: Excess uncured adhesive can be wiped away with an organic solvent. Bonds should be allowed to cool before subjecting them to operational service loads. | |
| 4. Key Properties | |
| Cure Mechanism & Benefits | Dual anaerobic & UV cure. Room temperature curing with rapid UV surface tack-free performance and full cure of bondline squeeze-out. |
| UV Fixture Time (Glass microscope slides, time to 0.1 N/mm² shear strength) | • @ 6 mW/cm² (measured @ 365 nm): ≤ 20 s • @ 10 mW/cm² (measured @ 365 nm): 8 s • @ 100 mW/cm² (measured @ 365 nm): 5 s |
| Tack Free Time (Surface cure) | 20 s (@ 100 mW/cm², measured @ 365 nm; radiation at 250 nm also required for full air-exposed cure) |
| Depth of Cure vs Time (@ 100 mW/cm², 15 mm PTFE die) | • @ 3 s: ~0.3 mm • @ 4 s: ~0.65 mm • @ 6 s: ~1.0 mm • @ 8 s: ~1.25 mm • @ 10 s: ~1.4 mm • @ 12 s: ~1.5 mm |
| Typical UV Cure Condition | 20 to 30 s @ 100 mW/cm² using a medium-pressure quartz mercury vapor UV lamp |
| 5. Technical Specifications | |
| Uncured Material Properties (@ 25°C) | |
| Appearance (uncured) | Amber liquid |
| Specific Gravity @ 25°C | 1.1 |
| Flash Point | See Safety Data Sheet (SDS) |
| Viscosity, Brookfield – RVT (25°C, Spindle 3, 20 rpm) | 800 mPa·s to 1,300 mPa·s (cP) |
| Thermal, Physical & Electrical Properties of Cured Material | |
| Coefficient of Thermal Expansion, ISO 11359-2 | 80×10-6 K-1 |
| Coefficient of Thermal Conductivity, ISO 8302 | 0.1 W/(m·K) |
| Shore Hardness, Durometer D, ISO 868 | 45 |
| Dielectric Breakdown Strength, IEC 60243-1 | 30 kV/mm (762 V/mil) |
| Volume Resistivity, IEC 60093 | 2×10¹³ Ω·cm |
| Dielectric Constant / Dissipation Factor, IEC 60250 | • @ 100 Hz: 5.3 / 0.03 • @ 1 kHz: 5.3 / 0.03 • @ 10 kHz: 5.3 / 0.03 |
| Adhesive Performance of Cured Material | |
| Tensile Strength, ISO 6922 | Steel pin to Glass (Cured 20 s @ 100 mW/cm², 365 nm): 10 N/mm² (1,450 psi) |
| Lap Shear Strength, ISO 4587 | Grit blasted steel (Cured 24 h @ 22°C, Activator LOCTITE® SF 7649™ on 1 side, 0.05 mm gap): ≥ 22 N/mm² (≥ 3,200 psi) |
| Environmental & Chemical Resistance (Lap Shear, grit blasted steel) | |
| Curing Condition Prior to Exposure | Cured @ 100 mW/cm² (365 nm) for 20 s plus 1 week @ 22°C |
| 100% Relative Humidity (Aged @ 50°C, 500 h, tested @ 22°C) | 50% initial strength retained |
| Leaded Petrol (Aged @ 22°C, 500 h) | 60% initial strength retained |
| Transmission fluid (Aged @ 87°C, 500 h) | 100% initial strength retained |
| Water/glycol 50/50 (Aged @ 87°C, 500 h) | 40% initial strength retained |
| Phosphate ester (Aged @ 87°C, 500 h) | 100% initial strength retained |
| Storage Conditions | Store product in unopened containers in a dry location. Optimal storage: 8°C to 21°C. Storage below 8°C or greater than 28°C can adversely affect product properties. Material removed from containers may be contaminated during use; do not return product to original container. |
| Certificates & Approvals | Safety Data Sheets (SDS), Certificates of Analysis (CoA), Technical Data Sheets (TDS), other documents, and additional technical information are available upon request via woronko-kleje.pl |
